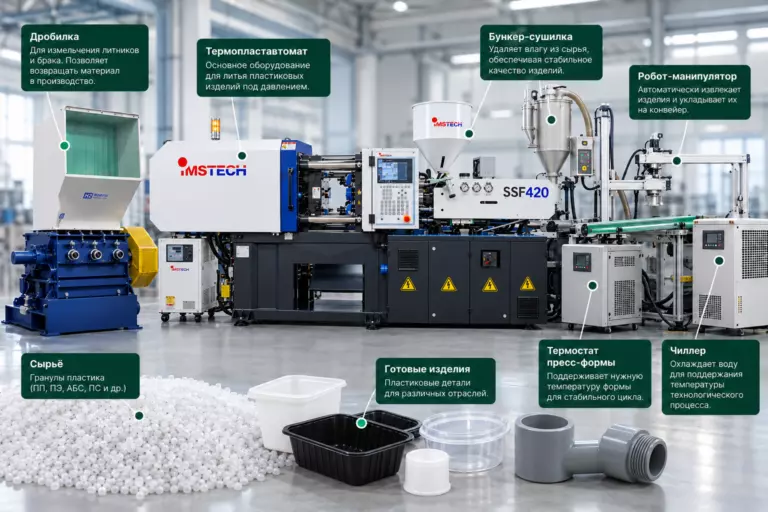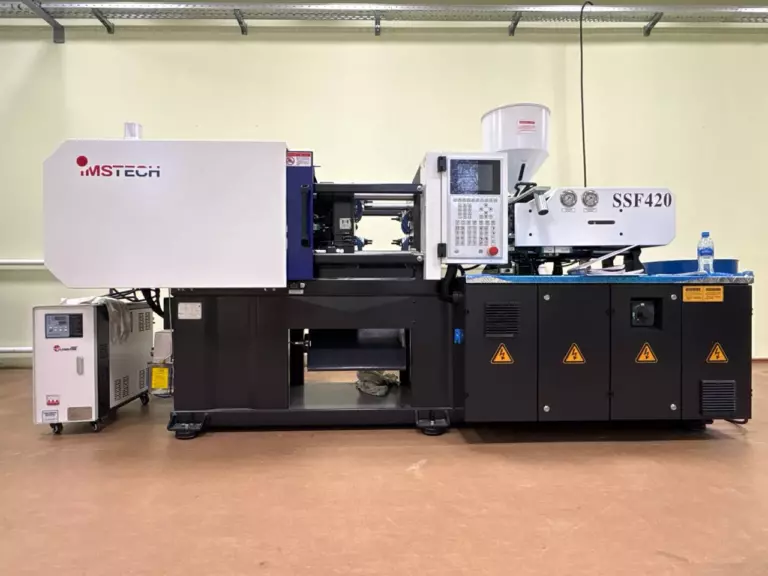
Литьевая форма устанавливается в термопластавтомат, или литьевую машину, и служит для изготовления различных деталей из пластика, металла, резины. Пресс-форма может предназначаться для выпуска одной или нескольких деталей одновременно.
Виды форм для литья зависят от способа литья и материала отливки: песчаные, вакуумно-пленочные, оболочковые формы, кокиль и пресс-формы для пластмасс.
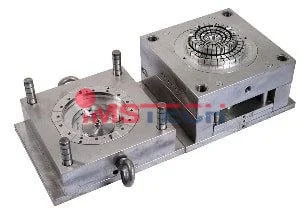
Что такое пресс-форма
Литьевые формы состоят из неподвижных матриц и подвижных пуансонов, имеющих внутри полость для формирования заготовок.
Материал внутрь формы подается с помощью литниковых систем, которые бывают холодноканальные, горячеканальные и комбинированные.
В некоторых конструкциях форм возможна установка закладных деталей. Кроме матриц и пуансонов, к деталям литьевых форм относятся направляющие колонны, выталкивающие стержни и вкладыши.
Пресс-форма: что это
Литьевая форма состоит из неподвижных матриц и подвижных пуансонов, имеющих внутри полость для создания заготовок. Внутрь формы сырье заливается литниковой системой, которая бывает холодноканальной, горячеканальной, комбинированной. В некоторых формах предусмотрена установка закладных деталей для упрощенной подачи материала.
Классификация литья
Литье расплавленной пластмассы в пресс-формы проводится с целью создания тонкостенных изделий различной формы и размера. Технология позволяет изготавливать армированные и пустотелые детали, в том числе, многоцветные и комбинированные, состоящие из нескольких разных материалов.
Для создания изделий требуется давление от 80 до 200 Мпа. Если давление ниже этого показателя, то могут образовываться полости или недоливы, что сказывается на качестве и внешнем виде готовых изделий. Если давление выше нормы, то могут образовываться облои.
Литье в песчаные формы
Популярный метод создания объемных заготовок. Применяется в различных отраслях: автомобильной, станкостроении и т.д. Используется при массовом производстве, а также для изготовления продукций небольших партий или единичных изделий любой формы.
Недостатком данного способа является получение изделий низкого качества. Готовая продукция имеет пустоты и различные посторонние включения. Применяется данный способ для изготовления станин в металлообрабатывающей отрасли, автомобильных деталей, колес, колец и других объемных, габаритных изделий.
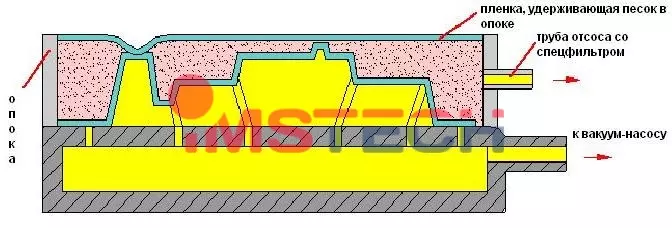
Литье в вакуумно-пленочные формы
Данная технология применяется для изготовления изделий весом от 1 кг до 10 т, величиной до нескольких метров. Производится форма в несколько этапов:
- 1
Из пенополистирола или другого газонепроницаемого материала вырезается модельный комплект.
- 2
На вырезанную модель накладывается предварительно нагретая синтетическая пленка.
- 3
Между пленкой и моделью создается вакуум, плотно притягивающий элементы друг к другу.
- 4
На пленку укладывается меловая известняковая глина и засыпается сухим песком.
- 5
Из глины удаляется глина, модель вынимается из готовой полуформы.
Аналогичным образом изготавливаются все детали, а затем собираются в единую пресс-форму. В течение этого процесса элементы находятся под вакуумом.
В собранную форму заливается расплавленный металл. После затвердевания и охлаждения детали вакуумное устройство отключается, что приводит к удалению песка из формы. Готовая отливка легко удаляется с формы.
Литье в кокиль
Кокиль: многоразовая металлическая форма, изготавливаемая из стали, чугуна или алюминия. Технология литья в эту форму включает несколько этапов:
- фиксация металлических полуформ;
- нагрев рабочей полости формы до температуры около 180°С;
- смазывание поверхности слоем защитного огнеупорного покрытия; заливка расплавленного сырья через литники;
- охлаждение формы;
- раскрытие кокиля и выемка отливки.
Отливки в кокиль отличаются высоким качеством и геометрической точностью размеров.

Литье по выплавляемым моделям
Способ получения отливок заключается в изготовлении модели из легкоплавких составов в пресс формах. Затвердевшая модель удаляется из формы и покрывается несколькими слоями суспензии и обсыпки, образующими после высыхания керамическую скорлупу. Модель внутри скорлупы выплавляется, создавая оболочку формы с тонкими керамическими стенками.
В полученную форму заливается расплавленная смесь, которая после остывания образует изделие, точно повторяющее конфигурацию модели. Детали, отлитые по выплавляемым моделям, отличаются высоким качеством и чистотой поверхности, не требуют дополнительной обработки.
Литье по газифицируемым моделям
Способ получения литых изделий с использованием моделей из материалов, которые превращаются в газ при контакте с расплавленным металлом. Больше всего подходит для этого вспененный полистирол.
Модели изготавливаются на модельных автоматах или путем заливки литейного полистирола мелких фракций под давлением в пресс-формы, с последующим спеканием под действием высоких температур. Элементы моделей склеиваются или спаиваются в блоки, покрываются огнестойким покрытием путем облива или окунания и формируются на вибростоле в специальные опоки. Расплавленный металл подается прямо на модельные блоки, выжигая и газифицируя полистирол.
Готовые изделия охлаждаются в формах, затем извлекаются и очищаются от антипригарного покрытия. Технология литья по газифицируемым моделям позволяет выпускать изделия с гладкими точными формами. Газы, образуемые при выжигании полистирола, удаляются при помощи вытяжных устройств.
Центробежное литье
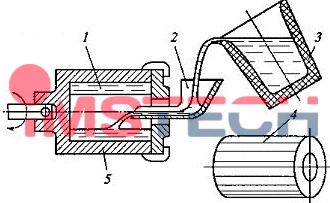
Применяется для изготовления полых цилиндрических емкостей. В основе технологии лежит принцип формирования отливок в поле центробежных сил.
Расплавленный металл из ковша(3) подается через заливочную воронку (2) во вращающийся цилиндр, внутренняя сторона которого (1) является формообразующей поверхностью. Полученный пустотелый цилиндр после остывания и затвердевания металла извлекается из формы.
Литье в оболочковые формы
Технология применяется для изготовления особо точных деталей с повышенными требованиями к качеству. Оболочковые формы изготавливаются из смоляно-песчаной смеси, термореактивных смол, кварцевого или цирконового песка на автоматических линиях. Литье включает ряд последовательных операций:
- приготовление смеси; изготовление моделей в виде тонкостенных оболочек;
- сборка и подготовка форм к заливке;
- плавление металла и заливка в готовые формы;
- остывание и извлечение отливок;
- зачистка и дробеструйная обработка
Оболочковые формы применяются для изготовления изделий из чугуна, стали, цветных металлов и алюминия.
Технология изготовления литьевых форм
Изготовление литьевой формы для пластмасс начинается с разработанного проекта.
- 1
Из стального литья вырезается заготовка по параметрам будущего изделия.
- 2
Форма обрабатывается на фрезерных станках, и шлифуется на шлифовальных машинах.
- 3
Изделия проходят термообработку в специальных печах, хромируются и полируются.
- 4
Готовые изделия тестируются и испытываются в лабораториях.
- 5
Составляются линейные карты и подписываются двусторонние акты выполненных работ.
- 6
Пресс-формы упаковываются и передаются заказчику.
- 7
По желанию заказчика, специалисты компании «Имстек» выполнят установку и наладку оборудования, обучат технический персонал заказчика.
Определение стоимости литьевых форм
При расчете стоимости изготовления литьевой формы учитывают следующие показатели:
- исходного сырья;
- количества разъемных плоскостей;
- сложности и габаритов изделий;
- гарантированного производителем ресурса;
- количества гнезд в модуле.
Дешевле стоят формы с боковыми или прямыми литниками и холодноканальные системы.
Усадка
При изготовлении литьевых пресс-форм необходимо учитывать возможную технологическую усадку формообразующих деталей в процессе охлаждения. Усадка может зависеть от следующих факторов:
- вида применяемых для изготовления пресс-форм материалов;
- наличия армирующих волокон;
- типа и размеров литника;
- равномерности распределения температуры;
- конструктивных особенностей форм.
Снизить усадочные явления поможет добавление в сырье армирующих волокон.
Проектирование конструкции литьевой формы
Конструирование и проектирование литьевых форм выполняется на основании технического задания заказчика. Выполняются необходимые расчеты, создается 3D модель будущего изделия, выполняются рабочие чертежи. От грамотного проекта и выбранной технологии изготовления зависит качество и долговечность пресс-форм.
Деформация форм
Деформации литьевых форм может произойти при нарушениях технологии литья:
- превышение проектных параметров силы впрыска;
- сильного давления внутри формы;
- различные температуры поверхностных слоев при охлаждении заготовок;
- неправильно подобранной температуре расплава.
Отступление от проектных параметров литья могут привести к деформациям и преждевременному износу форм. Сдвиг пуансонов Смещения и перекосы пуансонов относительно матрицы могут произойти из-за увеличенного зазора между деталями, повреждения кромок или неравномерных нагрузок на направляющие колонны. Сдвиг происходит из-за неправильного крепления пуансона или большого усилия при выталкивании детали из пресс форм.
Извлечение отлитых изделий
Готовые изделия извлекаются из пресс-форм с помощью сжатого воздуха, выталкивающих стержней, вкладышей или плит. При отсутствии устройств для автоматического извлечения отливок, готовые изделия удаляются вручную.
Обслуживание литьевых форм
Для надежной и долговечной работы пресс-форм требуется регулярный осмотр и техническое обслуживание. При смене оснастки проводите очистку направляющих штифтов и гнезд от смолы, смазки и прочих загрязнений.
Чтобы избежать коррозии, важно защищать устройство от влажности и смазывать форму антикоррозийными средствами. Проверяйте на легкость движения подвижные элементы пресс-форм. При необходимости, выполняйте своевременно настройку.
Способы устранения дефектов, возникающих в процессе литья под давлением
В процессе литья под давлением могут проявляться различные дефекты, которые можно устранить, зная причины их образования:
- Расслоения на поверхности изделий устраняются при повышении температуры расплава и понижении скорости впрыска.
- Облой может появится при использовании большого объема впрыска или недостаточном смыкании пресс-формы.
- Пустоты могут образовываться при недостаточном объеме впрыска или длительном и неравномерном охлаждении изделия.
- Коробление изделий бывает из за низкой текучести материала, недостаточной скорости впрыска или неравномерного охлаждения изделий в форме.
- Хрупкость и ломкость изделия возникает при малой толщине стенок изделий или низкой температуры форм при заливке.
Для профессионального обслуживания литьевых форм обратитесь в компанию «ИМСТЕК» выполняющую поставку, пусконаладку и техническое сопровождение литьевого оборудования.
Вопросы и ответы
Как сделать литьевую форму?
Сначала по техническому заданию делают расчеты, 3D модель изделия и рабочие чертежи. Затем заготовку из стального литья обрабатывают на фрезерных и шлифовальных станках, проводят термообработку, хромирование и полировку. Готовую форму тестируют, оформляют линейные карты и акты, упаковывают и передают заказчику.
Из чего состоит литьевая форма?
Из неподвижных матриц и подвижных пуансонов с полостью для заготовки. Материал подается через литниковую систему: холодноканальную, горячеканальную или комбинированную. В конструкцию входят направляющие колонны, выталкивающие стержни и вкладыши, иногда закладные детали.
Как продлить срок службы литьевой формы?
Регулярно осматривать ее и при смене оснастки очищать направляющие штифты и гнезда от смолы и смазки. Защищать от влажности, смазывать антикоррозийными средствами и не выходить за проектные параметры литья: сила впрыска, давление и температура расплава влияют на износ и деформацию.
Где купить литьевые формы?
Проектирование и изготовление пресс-форм под ваше изделие можно заказать в компании «Имстек». Подробнее об изготовлении пресс-форм: что нужно для расчета стоимости и как проходит работа.
Вахитов Ринат